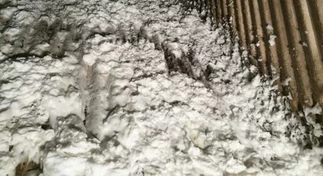
Case study Ecol: Ponad 323 kg osadów usuniętych z dwóch turbin parowych Siemens SST-700

Ecol przeprowadził chemiczne czyszczenie pianowe dwóch turbin parowych Siemens SST-700 w elektrowni Tufanbeyli w Turcji. Bez otwierania korpusów turbin usunięto ponad 323 kg osadów, a po zakończeniu prac odnotowano wyraźną poprawę kluczowych parametrów mechanicznych obu jednostek. Jak przebiegał proces i jakie dokładnie zmiany odnotowano po uruchomieniu turbin? Zobacz najważniejsze wyniki projektu.

pogorszenie parametrów turbiny

Nawet niewielka ilość osadów w części przepływowej turbiny może z czasem ograniczać jej sprawność i pogarszać parametry pracy. W elektrowni w Turcji zdecydowano się na czyszczenie pianowe, aby skutecznie usunąć zanieczyszczenia bez konieczności czasochłonnego demontażu korpusu i elementów urządzenia. Rezultaty procesu pokazały, że odpowiednio przeprowadzone czyszczenie może przełożyć się nie tylko na usunięcie osadów, ale również na wyraźną poprawę parametrów mechanicznych turbiny.

W tym case study pokazujemy, z jakim problemem zmierzyła się elektrownia, jak przebiegało czyszczenie oraz jakie konkretne efekty udało się osiągnąć po jego wykonaniu.
jak czyszczenie pianowe poprawiło parametry pracy turbin w elektrowni Tufanbeyli w Turcji

Firma Ecol przeprowadziła chemiczne czyszczenie pianowe sekcji wysokoprężnych (HP) dwóch turbin parowych Siemens SST-700 o mocy znamionowej 150 MW w elektrowni cieplnej. Celem było usunięcie osadów nagromadzonych w układzie przepływowym oraz przywrócenie prawidłowych warunków pracy turbin.
Projekt zrealizowano podczas planowanych postojów remontowych: Unit 2 w dniach 5–10 kwietnia 2026 r., a Unit 1 w dniach 26–30 kwietnia 2026 r.

najważniejsze wyniki projektu

  • Ponad 323 kg osadów usuniętych z obu turbin.
  • 35–40°C – o tyle obniżyła się temperatura łożyska oporowego HP po czyszczeniu.
  • 20–30% – o tyle zmniejszyło się osiowe przemieszczenie wału HP.
  • 5 dni – czas realizacji prac na Unit 1. 6 dni – czas realizacji prac na Unit 2.

Obie turbiny były czyszczone przez 11-osobowy zespół pracujący w systemie dwuzmianowym.

problem: osady w sekcji wysokoprężnej

Głównym celem prac było całkowite usunięcie niepożądanych osadów z sekcji HP obu turbin Siemens SST-700. Zanieczyszczenia znajdujące się w ścieżce przepływu wpływały nie tylko na sprawność termodynamiczną i wydajność jednostek, ale również na parametry mechaniczne turbiny, w tym temperaturę łożyska oporowego, osiowe przemieszczenie wału, stabilność wirnika oraz płynność pracy maszyny.

Osady mogą zmieniać profil aerodynamiczny łopatek i kierownic, zwiększać chropowatość ich powierzchni oraz pogarszać warunki przepływu pary. W konsekwencji mogą prowadzić do strat sprawności i spadku mocy, a także zmieniać siły osiowe działające na wirnik i zwiększać obciążenia cieplne oraz mechaniczne łożyska oporowego.

Dlatego w tym projekcie kluczowe było nie tylko potwierdzenie skuteczności usunięcia osadów, ale przede wszystkim sprawdzenie, jaki wpływ czyszczenie będzie miało na parametry pracy turbin.

co znajdowało się na łopatkach?

Analizy osadów pobranych z poszczególnych rzędów łopatek HP wykazały podobny charakter zanieczyszczeń w obu jednostkach. Wskazywało to na wspólne źródła ich powstawania, związane przede wszystkim z chemią obiegu wodno-parowego oraz transportem produktów korozji.
W badanych osadach stwierdzono przede wszystkim związki aluminium, fosforu i sodu, przy stosunkowo niskiej zawartości żelaza. W przypadku aluminium udział wynosił 26–37%, fosforu 24–32%, sodu 19–32%, żelaza 4–9%, a miedzi 6–10% masy.

Analiza mechanizmu powstawania osadów wskazała, że nie były to typowe produkty korozji. Dominowały zanieczyszczenia związane m.in. z przenoszeniem zanieczyszczeń z kotła, niepełnym usuwaniem reagentów stosowanych w uzdatnianiu wody oraz koncentracją rozpuszczonych soli podczas rozprężania pary.

Analiza wykazała również wzrost udziału sodu i fosforu w kolejnych stopniach turbiny wraz ze spadkiem ciśnienia z około 115 do 46 bar i temperatury z około 460 do 345°C. Wskazuje to na kondensację i osadzanie się części tych związków w środkowej i końcowej części sekcji HP.

Istotnym składnikiem osadów była również krzemionka (SiO₂). W warunkach wysokiego ciśnienia i temperatury część krzemionki może być transportowana wraz z parą, a podczas jej rozprężania wytrącać się na powierzchniach łopatek, tworząc bardzo twarde osady trudne do usunięcia.

najpierw testy laboratoryjne, potem czyszczenie

Przed rozpoczęciem prac Ecol przeprowadził badania mające potwierdzić wpływ technologii czyszczenia pianowego na materiał łopatek. Testy wykonano na materiale dostraczonym przez klienta – fragmentach łopatek części HP stosowanych turbinnie Siemens SST-700 – stali martenzytycznej 1.4121 (X20Cr13 / AISI 420). Celem było potwierdzenie, że zastosowana technologia chemiczna nie powoduje przyspieszonej degradacji materiału.

Próbki poddano czterogodzinnym testom w roztworach zawierających kwas, inhibitor korozji oraz – w jednym z wariantów – aktywator. Po zakończeniu testów próbki zostały zneutralizowane wodą amoniakalną o stężeniu poniżej 1% i wysuszone.

Obliczone szybkości korozji wyniosły 0,002016 mm/rok dla pierwszej próbki oraz 0,001558 mm/rok dla drugiej. Oba wyniki zaklasyfikowano do grupy II – materiałów o wysokiej odporności na korozję.

Badania wizualne i mikroskopowe po zakończeniu testów nie wykazały wżerów, korozji międzykrystalicznej ani innych form lokalnej degradacji materiału. Zaobserwowano jedynie bardzo niewielkie, miejscowe zmiany powierzchni.
Wyniki potwierdziły, że obecność zastosowanych środków chemicznych nie powodowała zwiększenia szybkości korozji, a technologia czyszczenia pianowego nie prowadziła do przyspieszonej degradacji stali 1.4121.

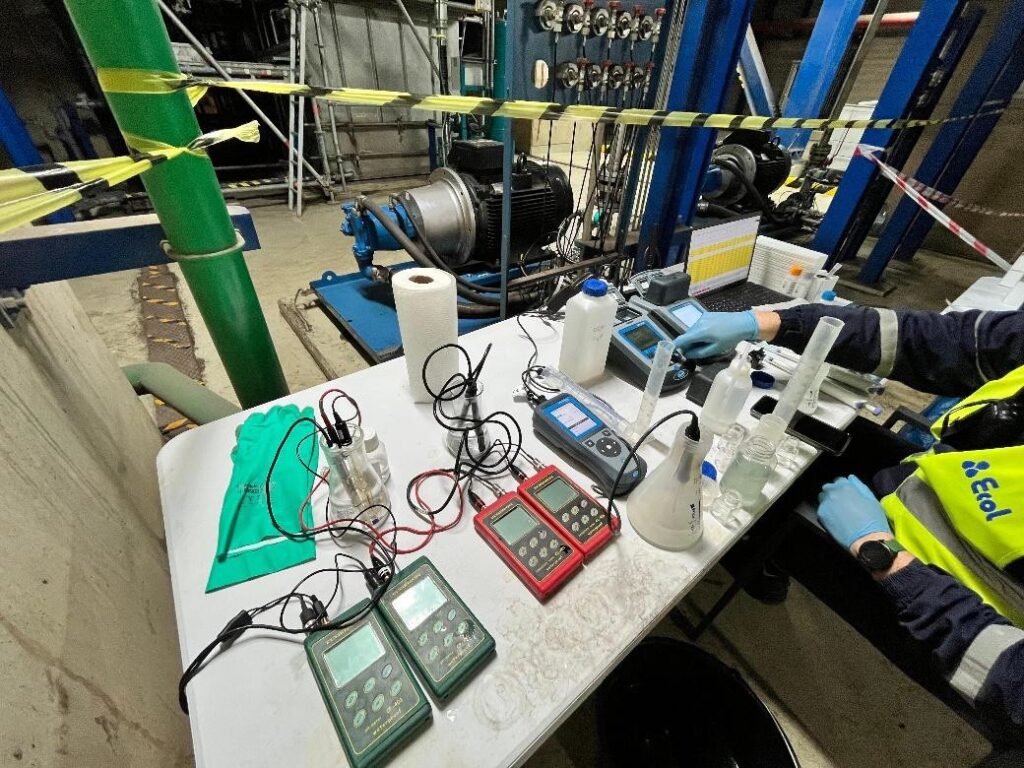
mobilne laboratorium Ecol

czyszczenie bez otwierania korpusu turbiny

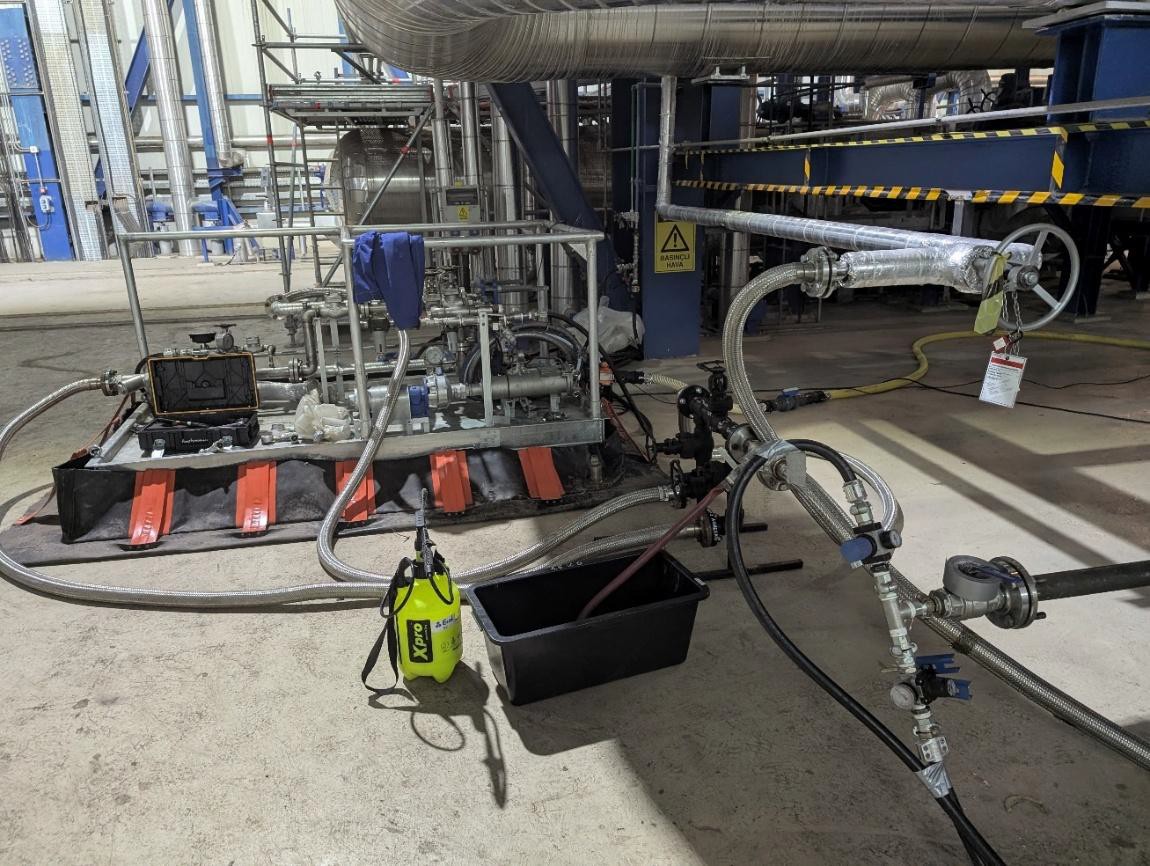
Ecol zastosował technologię chemicznego czyszczenia pianowego sekcji HP bez otwierania korpusu turbiny. Aktywne środki chemiczne były wprowadzane do piany, która następnie trafiała do ścieżki przepływu turbiny.

Piana pełniła funkcję nośnika reagentów chemicznych, zapewniając wydłużony czas kontaktu ze skażonymi powierzchniami oraz umożliwiając dotarcie do trudno dostępnych miejsc ścieżki przepływu. Pozwalało to rozpuszczać, odspajać i usuwać osady bez konieczności szerokiego demontażu turbiny.

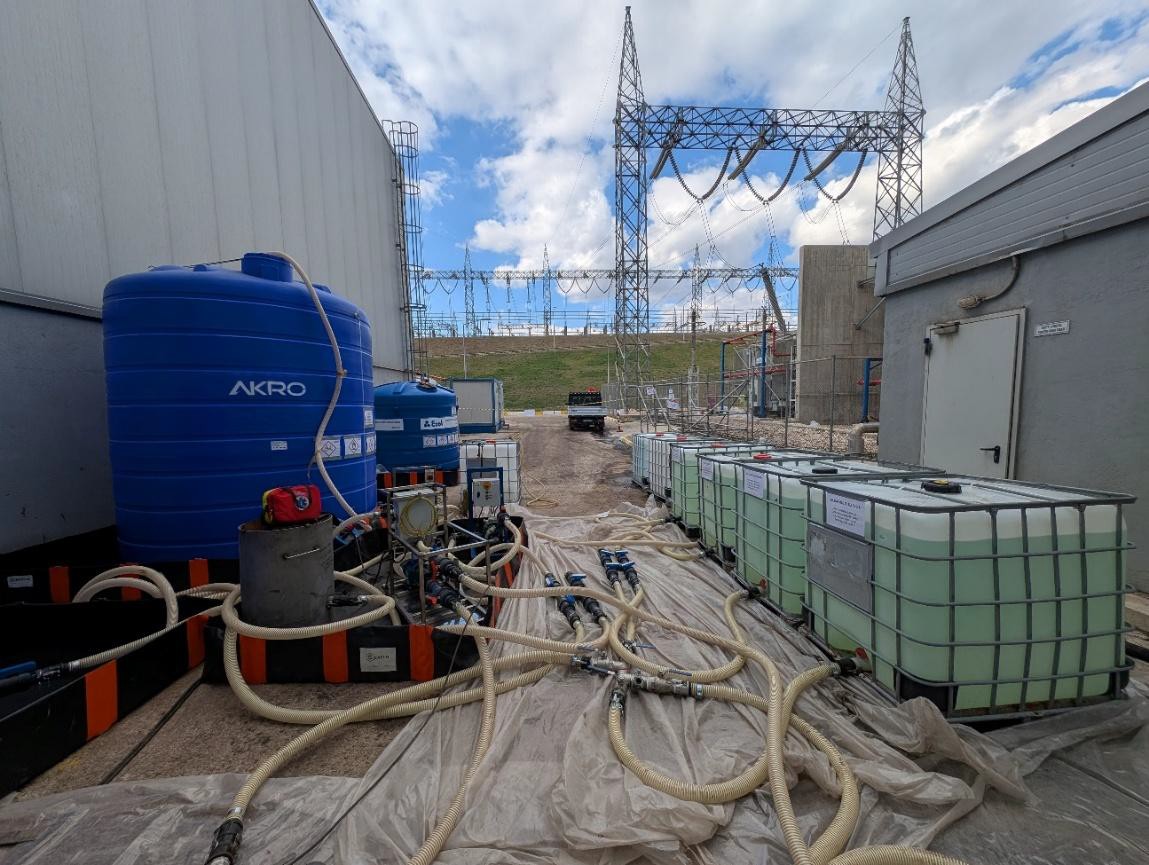
Przygotowanie instalacji obejmowało m.in. odizolowanie czyszczonego odcinka od pozostałej części systemu, demontaż wskazanych elementów układu parowego i drenażowego, montaż tymczasowych zbiorników, pomp, wymienników ciepła, układów cyrkulacyjnych, przewodów, aparatury pomiarowej oraz systemów dozowania chemikaliów.

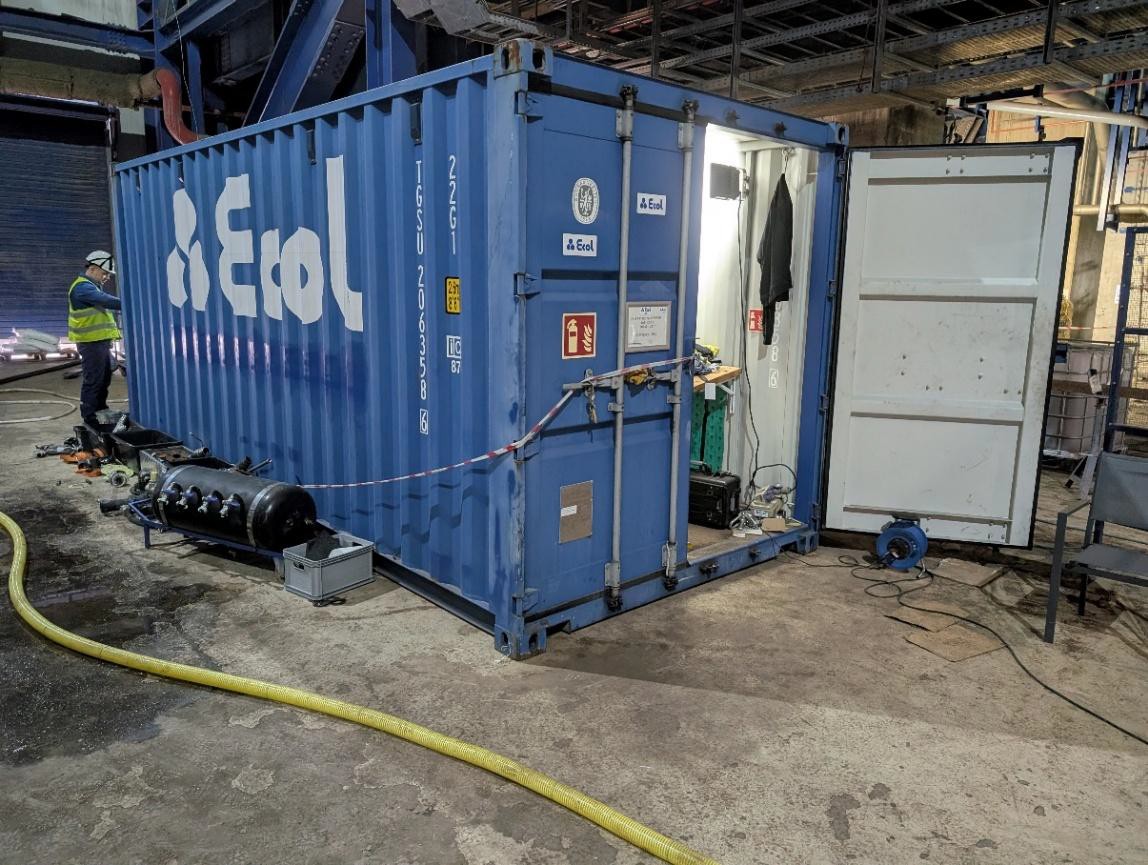
Na miejscu Ecol wykorzystał, generator piany, układ odbioru piany, tymczasowe zbiorniki chemiczne, instalację odprowadzania zużytej piany oraz mobilne laboratorium.

kontrolowany proces od płukania do pasywacji

Proces dla Unit 1 i Unit 2 obejmował płukanie wstępne, dwa etapy czyszczenia kwaśnego, płukanie międzyoperacyjne, neutralizację i pasywację oraz płukanie końcowe. Przebieg prac był na bieżąco monitorowany na podstawie zmian pH i przewodności.

Po zakończeniu neutralizacji i pasywacji przeprowadzono płukanie końcowe, podczas którego kontrolowano przewodność oraz parametry kondensatu odprowadzanego z drenów turbiny. Przewodność kondensatu ustabilizowała się na poziomie około 0,017 mS/cm, a po zakończeniu całego procesu osiągnęła dla Unit 1 i Unit 2 wartości 0,008–0,009 mS/cm.

Przed uruchomieniem obu jednostek pH zostało doprowadzone do wartości wymaganych zgodnie ze specyfikacją techniczną.

efekt widoczny nie tylko na łopatkach

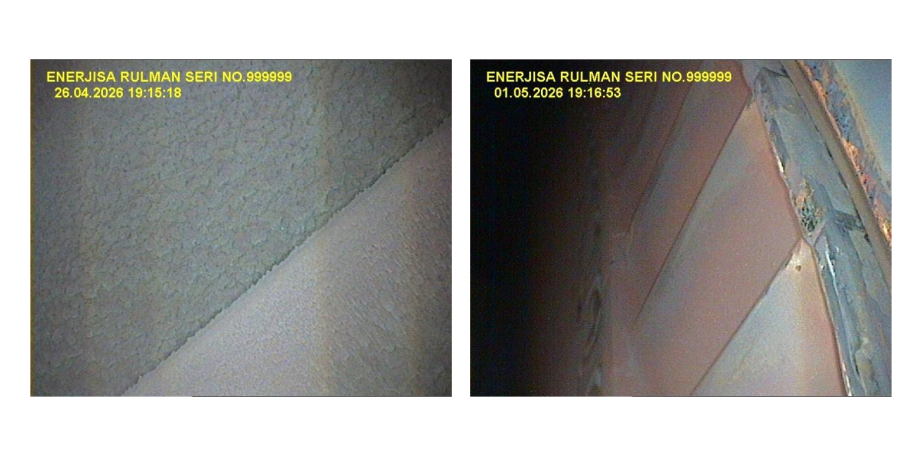
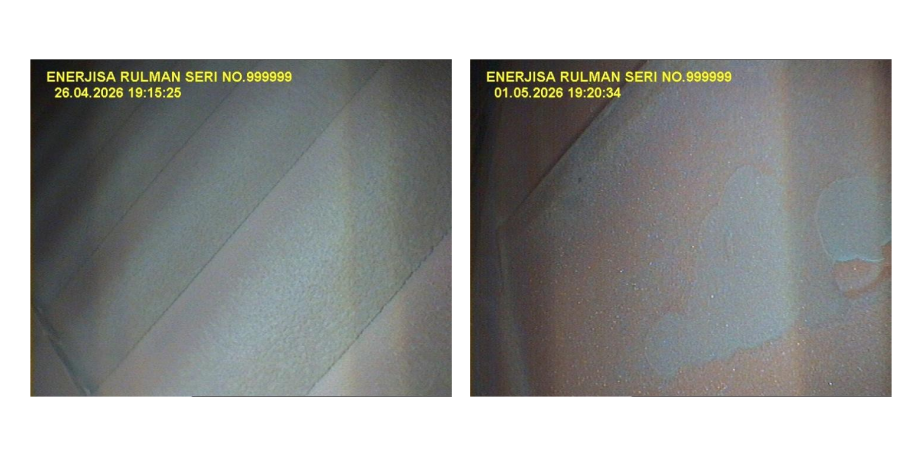
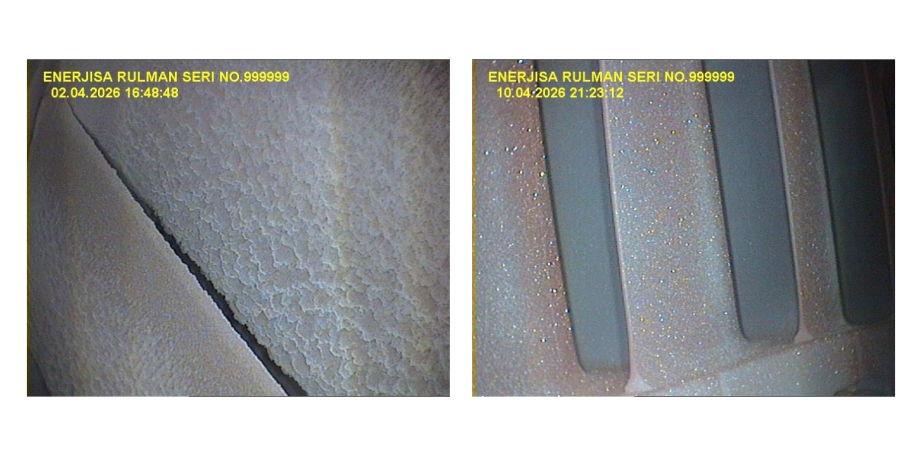
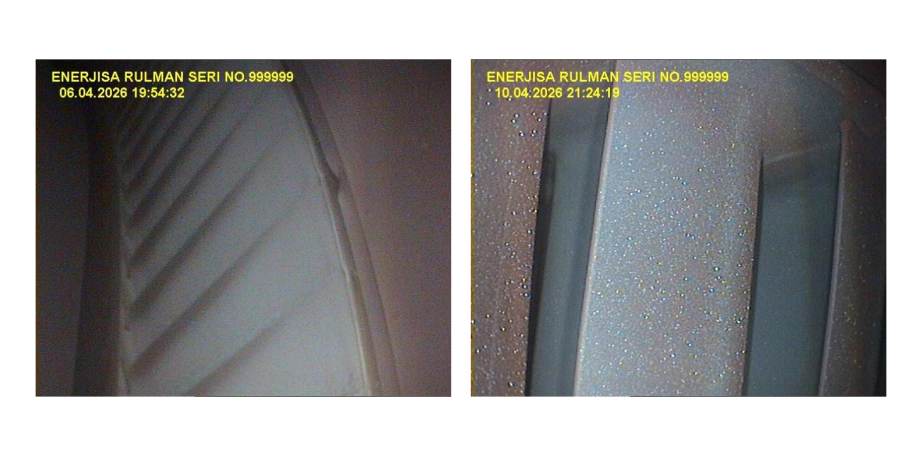
Porównanie łopatek Unit 1 i Unit 2 przed i po procesie pokazuje usunięcie nagromadzonych osadów z powierzchni elementów sekcji HP. Dokument zawiera bezpośrednie zestawienia fotograficzne stanu łopatek przed i po czyszczeniu dla obu jednostek.

Unit 1 blade before (left) and after (right the process.
Unit 2 blade before (left) and after (right the process.

Najważniejszym rezultatem nie była jednak sama ilość usuniętego materiału.

Po zakończeniu czyszczenia, pasywacji i przedmuchu parowego obie jednostki zostały ponownie uruchomione, a operator monitorował ich parametry przy różnych poziomach obciążenia.

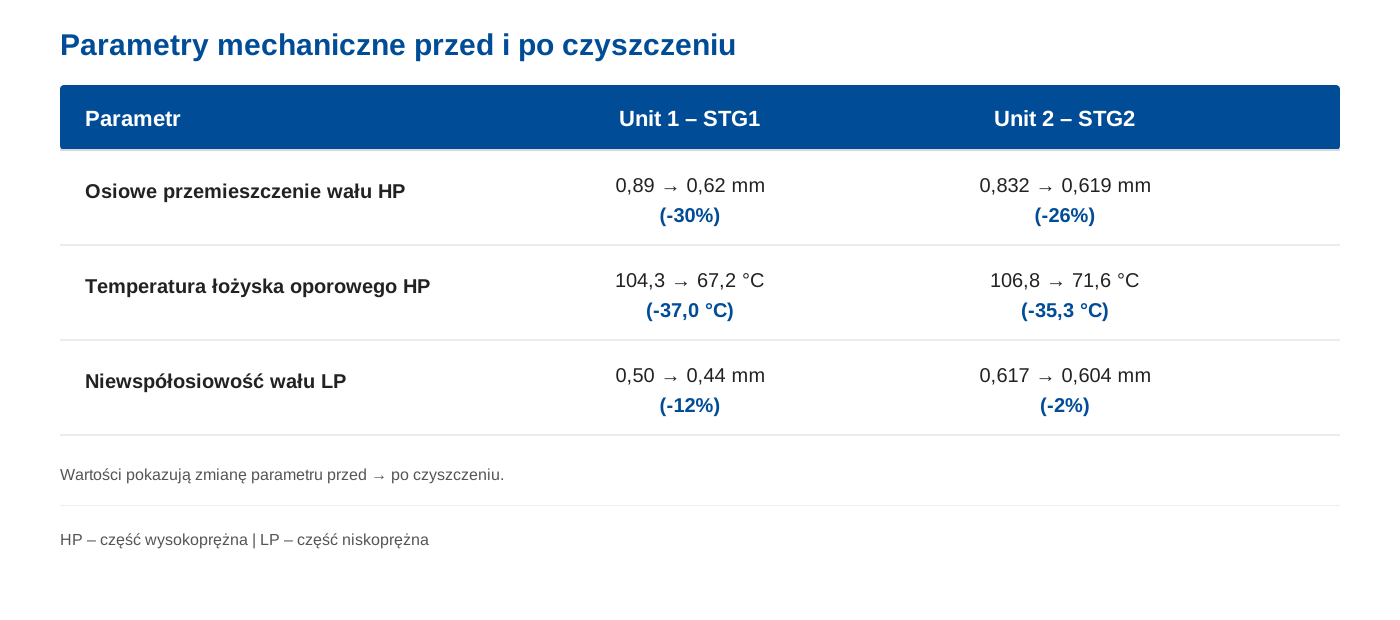
Analiza wykazała poprawę przede wszystkim temperatury łożyska oporowego oraz osiowego przemieszczenia wału.

Przy maksymalnym obciążeniu osiowe przemieszczenie wału HP zmniejszyło się z 0,90 do 0,63 mm w STG1 oraz z 0,846 do 0,670 mm w STG2. Temperatura łożyska HP spadła odpowiednio z 107,1 do 67,4°C oraz z 109,3 do 73,0°C.

Na większości punktów pomiarowych odnotowano również spadek poziomu drgań. W przypadku łożysk generatora po stronie wzbudzenia spadek wyniósł około 19% dla STG1 i 31% dla STG2, a po stronie niewzbudzanej odpowiednio około 23% i 22%. W sekcji IP spadki wyniosły około 25–28% na wlocie oraz około 10–26% na wylocie.

Dokument wskazuje jednak, że parametry uznawane przez operatora za krytyczne dla niezawodności – temperatura łożyska oporowego oraz osiowa pozycja wału – poprawiły się jednocześnie.

ponad 323 kg usuniętych osadów

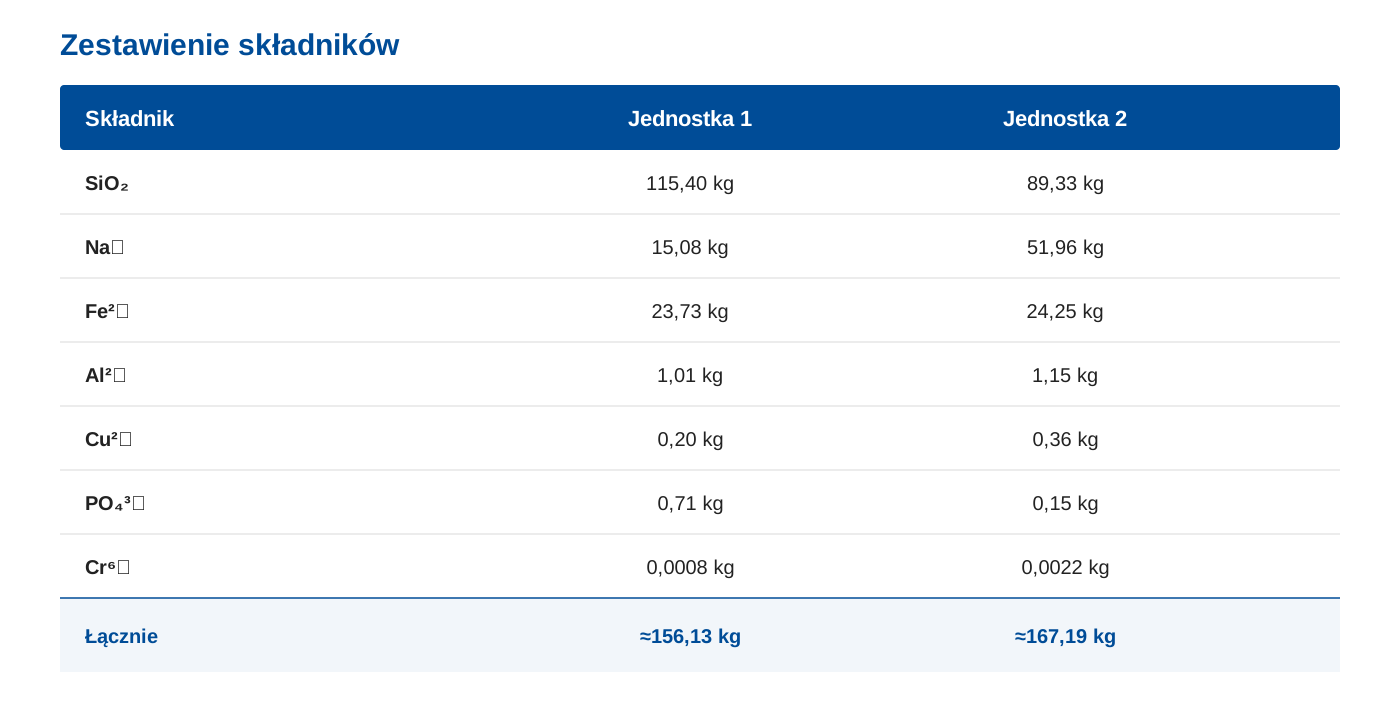
Czyszczenie pianowe sekcji HP doprowadziło do usunięcia około 156,13 kg osadów z Unit 1 oraz około 167,19 kg z Unit 2. Łącznie z obu turbin usunięto ponad 323 kg osadów.
Największą część usuniętego materiału stanowiła krzemionka (SiO₂): 115,40 kg z Unit 1 oraz 89,33 kg z Unit 2. Znaczącą część stanowiły również jony sodu – odpowiednio 15,08 i 51,96 kg – oraz żelazo – 23,73 i 24,25 kg.

efekty potwierdzone na dwóch niezależnych jednostkach

Porównanie obu turbin potwierdziło powtarzalność rezultatów uzyskanych dzięki technologii aktywnego czyszczenia pianowego. Niezależnie od różnic w stanie początkowym jednostek osiągnięto spadek temperatury łożyska oporowego o 35–40°C, zmniejszenie osiowego przemieszczenia wału HP o 20–30%, redukcję poziomu drgań w większości punktów pomiarowych oraz utrzymanie parametrów pracy przy pełnym obciążeniu.

Wyniki wskazują, że usunięcie osadów z sekcji wysokoprężnej wpłynęło nie tylko na warunki przepływu pary, ale również na mechaniczne warunki pracy wirnika. Dokument wskazuje na jednoczesne zmniejszenie temperatury łożyska oporowego i sił osiowych jako potwierdzenie poprawy warunków eksploatacyjnych obu jednostek.

ocena klienta

Po zakończeniu czyszczenia Unit 1 i 2 klient potwierdził wysoką skuteczność procesu
W informacji zwrotnej klient podkreślił znaczenie poprawy temperatury łożyska oporowego i osiowego położenia wału dla stabilności, bezpieczeństwa i niezawodności pracy turbiny. Wskazał również na profesjonalne podejście zespołu Ecol, sprawną organizację prac oraz wsparcie techniczne na kolejnych etapach projektu.

Klient zadeklarował także zamiar kontynuowania współpracy z Ecol przy kolejnych projektach tego typu


komentarz Głównego Technologa

– W tym projekcie kluczowe znaczenie miał właściwy dobór parametrów procesu chemicznego do charakteru osadów występujących w części wysokoprężnej turbiny. Zastosowanie aktywnej piany pozwoliło wydłużyć czas kontaktu reagentów z powierzchnią osadów oraz skutecznie oczyścić przestrzenie między łopatkami bez konieczności otwierania korpusu turbiny.

– Efekty procesu były widoczne nie tylko w ilości usuniętych zanieczyszczeń, ale przede wszystkim w poprawie parametrów pracy maszyny, co potwierdził monitoring eksploatacyjny prowadzony po uruchomieniu bloków.

Michał Iwanecki – Główny Technolog

komentarz Kierownika Projektu

– Realizacja projektu wymagała precyzyjnego przygotowania technicznego, dobrej koordynacji prac oraz ścisłej współpracy z klientem podczas planowanych postojów remontowych. Oba projekty zostały zrealizowane zgodnie z harmonogramem i z zachowaniem wysokich standardów bezpieczeństwa.

– Największą wartością projektu była powtarzalność uzyskanych rezultatów na dwóch niezależnych jednostkach oraz potwierdzenie, że czyszczenie aktywną pianą może znacząco poprawić nie tylko efektywność energetyczną, ale również niezawodność mechaniczną turbiny.

Robert Prenzel – Kierownik Projektu

komentarz Głównego Inżyniera

– Ten projekt stanowił duże wyzwanie dla obu stron – zarówno dla nas, jak i dla klienta. Przygotowania do realizacji całego projektu rozpoczęły się kilka miesięcy wcześniej. Chemiczne czyszczenie turbin to proces wymagający dużego zaangażowania inżynieryjnego ze względu na liczbę szczegółów, które należy przeanalizować, zaplanować i wdrożyć, aby ostatecznie osiągnąć zakładany rezultat.

– W trakcie całego procesu nie możemy pozwolić sobie nawet na najmniejszy błąd. Największym problemem klienta było niewspółosiowe ustawienie wału, które wpływało na temperaturę pracy łożysk, a w konsekwencji prowadziło do pracy przy obniżonych parametrach lub zwiększonego ryzyka awarii. Skutki obecności osadów w układzie wodno-parowym zostały wyeliminowane.

Marcin Wojtasik – Główny Inżynier


podsumowanie

Projekt w elektrowni w Turcji pokazał, że aktywne czyszczenie pianowe może być wykorzystane do usuwania osadów z sekcji wysokoprężnych turbin Siemens SST-700 bez otwierania korpusu turbiny. W przypadku dwóch jednostek usunięto łącznie ponad 323 kg osadów, a po ponownym uruchomieniu zaobserwowano poprawę kluczowych parametrów mechanicznych.

Najbardziej wyraźne efekty dotyczyły temperatury łożyska oporowego HP oraz osiowego przemieszczenia wału. Temperatura łożyska spadła o 35–40°C, a osiowe przemieszczenie wału HP zmniejszyło się o 20–30%. Jednocześnie na większości punktów pomiarowych odnotowano spadek poziomu drgań.

Projekt został przeprowadzony na dwóch niezależnych jednostkach, a podobne rezultaty uzyskane w obu przypadkach potwierdziły powtarzalność zastosowanej technologii czyszczenia pianowego.

projekt w liczbach:

  • 2 – turbiny Siemens SST-700 poddane czyszczeniu.
  • 150 MW – moc znamionowa każdej turbiny.
  • >323 kg – łączna masa usuniętych osadów.
  • 35–40°C – spadek temperatury łożyska oporowego HP.
  • 20–30% – redukcja osiowego przemieszczenia wału HP.
  • 11 osób – liczebność zespołu pracującego przy każdej jednostce.
  • 18 h – czas czyszczenia i pasywacji każdej jednostki.
  • 24 h – czas przedmuchu parowego każdej jednostki.

FAQ

  • Czyszczenie pianowe to metoda chemicznego czyszczenia, w której specjalnie dobrany środek czyszczący jest aplikowany w postaci piany na powierzchnie wymagające oczyszczenia. Piana dobrze przylega do elementów turbiny, również tych trudno dostępnych, zapewniając odpowiedni czas kontaktu środka z osadami. Po zakończeniu procesu zanieczyszczenia są usuwane wraz z pozostałościami środka czyszczącego.

  • Osady odkładające się na powierzchniach części przepływowej zmieniają warunki przepływu pary i mogą ograniczać efektywność pracy poszczególnych stopni turbiny. W konsekwencji mogą pogarszać się parametry mechaniczne i eksploatacyjne urządzenia, a także rosnąć straty energii.

  • Jedną z najważniejszych zalet tej technologii jest możliwość przeprowadzenia czyszczenia bez pełnego demontażu turbiny. Dzięki temu można ograniczyć zakres prac oraz czas potrzebny na przywrócenie urządzenia do eksploatacji. Zakres przygotowania procesu zależy jednak od konstrukcji turbiny i rodzaju zanieczyszczeń.

  • Dobór chemii powinien uwzględniać przede wszystkim rodzaj i skład osadów, materiał, z którego wykonane są czyszczone elementy, oraz warunki prowadzenia procesu. Przed właściwym czyszczeniem warto przeprowadzić analizę osadów i testy laboratoryjne, które pozwalają potwierdzić skuteczność oraz bezpieczeństwo zastosowanej technologii.

  • Skuteczność procesu można oceniać zarówno poprzez kontrolę stanu powierzchni po czyszczeniu, jak i analizę parametrów pracy turbiny przed i po wykonaniu usługi. W przypadku elektrowni Tufanbeyli szczególne znaczenie miało porównanie parametrów mechanicznych turbiny, które pozwoliło określić rzeczywisty efekt przeprowadzonego procesu.

  • Tak. Usunięcie osadów z części przepływowej może przywrócić bardziej korzystne warunki przepływu i w efekcie poprawić parametry pracy turbiny. Skala poprawy zależy m.in. od rodzaju, grubości i rozmieszczenia osadów oraz od stanu technicznego urządzenia. Case study z elektrowni Tufanbeyli pokazuje konkretny przykład takiego efektu.

  • Warto rozważyć je wtedy, gdy obserwuje się pogorszenie parametrów pracy turbiny, a przyczyną mogą być osady na powierzchniach części przepływowej. Technologia może być szczególnie interesująca podczas planowanych postojów, gdy istotne jest ograniczenie zakresu prac i czasu potrzebnego na wykonanie czyszczenia.

  • Odpowiednio zaplanowany proces może pomóc w usunięciu osadów, poprawie warunków pracy turbiny i odzyskaniu części utraconych parametrów. W szerszej perspektywie może to oznaczać również większą efektywność eksploatacji oraz ograniczenie ryzyka dalszego pogarszania się stanu urządzenia.

Brak połączenia z internetem

Nie udało się nawiązać połączenia z siecią. Upewnij się, że masz dostęp do internetu, a następnie odśwież stronę, aby kontynuować korzystanie z serwisu.